


Como escolher a broca ideal para alta produtividade
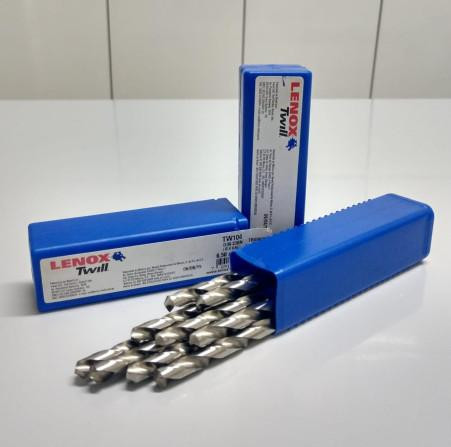
Como escolher a broca ideal para alta produtividade
Pare de desperdiçar ferramentas e tempo. Aprenda a selecionar a broca ideal para metais e madeiras com a curadoria técnica da Borplas Suprimentos Industriais.


Paradas não planejadas em centros de usinagem CNC, taxas elevadas de refugo em etapas finais de fabricação e microfraturas prematuras nas arestas de corte representam sangrias silenciosas na rentabilidade do chão de fábrica. Quando a taxa de remoção de material despenca e a rugosidade superficial das peças falha na inspeção do controle de qualidade, a causa raiz raramente está na máquina ou no operador, mas sim na especificação inadequada do consumível de corte. Em processos de alta exigência, a seleção da ferramenta de furação determina diretamente o tempo de ciclo, a integridade estrutural do componente e a margem de lucro por lote produzido.
O Impacto Oculto da Ferramenta de Furação no Custo Por Furo (CPF)
Um dos erros mais dispendiosos no gerenciamento de suprimentos industriais é balizar a compra de ferramentas de corte exclusivamente pelo preço unitário de aquisição. O indicador real de eficiência financeira na usinagem é o Custo Por Furo (CPF), uma métrica que consolida a vida útil da aresta, a velocidade de avanço (Vf), o tempo de troca de ferramenta e o custo do tempo-máquina/hora. Uma broca de menor valor de compra que exige parâmetros de corte conservadores e necessita de trocas frequentes encarece vertiginosamente o produto final.
Para elevar a produtividade, a engenharia de processos precisa considerar o impacto direto dos tempos mortos. Quando uma linha automatizada para interrupções não programadas devido à quebra de broca ou ao entupimento por cavacos, o prejuízo acumulado ultrapassa rapidamente o valor de dezenas de ferramentas de alto rendimento. A produtividade em furação industrial é alcançada no ponto de equilíbrio onde se maximiza a taxa de penetração sem comprometer a previsibilidade da vida útil da ferramenta.
Como escolher a broca ideal para alta produtividade
A determinação do consumível correto exige uma análise sistemática das variáveis operacionais, iniciando pela combinação entre o substrato da ferramenta e a usinabilidade do material usinado. Não existe uma solução universal; a broca ideal é aquela cuja composição metalúrgica e microestrutura respondem perfeitamente às solicitações térmicas e mecânicas da aplicação.
1. Seleção do Substrato Ideal
- Aço Rápido (HSS) e Aço Rápido com Cobalto (HSS-E / HSS-Co5 / HSS-Co8): As brocas de aço rápido contendo entre 5% e 8% de cobalto oferecem alta tenacidade e excelente resistência ao desgaste térmico em operações manuais, furadeiras radiais ou centros de usinagem com pouca rigidez estrutural. São indicadas para lotes reduzidos e materiais de usinabilidade média.
- Metal Duro Integral (VHM / Solid Carbide): Representa o padrão-ouro para alta produtividade. Devido à sua elevada dureza e módulo de elasticidade, as brocas de metal duro permitem trabalhar com velocidades de corte (Vc) até 4 vezes maiores que o HSS, suportando avanços elevados e garantindo estreitas tolerâncias dimensionais (IT7 a IT9).
- Sistemas com Ponta Intercambiável ou Pastilhas Indexáveis: Recomendadas para diâmetros maiores (geralmente acima de 12 mm a 14 mm) e furações profundas, combinando a tenacidade do corpo em aço ligado com a performance de corte do metal duro na ponta, reduzindo dramaticamente o custo de reposição.
2. Mapeamento do Material da Peça (Classificação ISO 513)
O comportamento do material usinado sob tensão cisalhante dita a geometria e o revestimento da broca. A adequação rigorosa garante que os cavacos se fragmentem de maneira controlada:
- Grupo P (Aços ao Carbono e Liga): Exige brocas com boa resistência ao desgaste de flanco e geometrias que promovam a quebra de cavacos contínuos.
- Grupo M (Aços Inoxidáveis Austeníticos e Duplex): Requer arestas extremamente afiadas para mitigar o encruamento do material e revestimentos com alta estabilidade química para suportar altas temperaturas no ponto de corte.
- Grupo K (Ferros Fundidos Cinzento e Nodular): Material abrasivo que gera cavacos curtos. Demanda substratos de metal duro de grão fino com alta resistência ao desgaste por abrasão.
- Grupo N (Metais Não-Ferrosos e Alumínio): Exige canais amplos e polidos para evitar o aresta postiça de corte (BUE) e garantir a rápida evacuação dos cavacos leves e plásticos.
- Grupo S (Superligas e Titânio) e Grupo H (Aços Temperados acima de 45 HRC): Exigem brocas de metal duro ultra-microgrão com geometria reforçada e coberturas capazes de suportar estresses térmicos extremos.
Geometria de Corte, Revestimentos e Refrigeração Interna
A física envolvida no processo de furação requer que a ponta da broca inicie o corte sem "caminhar" pela superfície da peça e que os canais removam o material cortado sem exercer atrito excessivo nas paredes do furo. A evolução geométrica das ferramentas modernas revolucionou esses aspectos.
Geometria da Ponta e Ângulo de Hélice
O ângulo de ponta padrão de 118° (comum em brocas convencionais de HSS) vem sendo amplamente substituído por ângulos de 135° a 140° com afiação autocentrante (split point). Essa arquitetura elimina a necessidade de ponteamento prévio, reduz a força de avanço axial em até 30% e melhora a cilindricidade do furo desde o primeiro milímetro de penetração.
Da mesma forma, o ângulo de hélice deve ser ajustado: hélices rápidas (35° a 40°) funcionam com maestria em materiais macios que exigem extração rápida, enquanto hélices mais lentas (15° a 20°) fornecem a rigidez necessária para furação de aços endurecidos e materiais de cavaco curto.
Tecnologia de Revestimentos PVD e CVD
A aplicação de filmes finos cerâmicos transforma radicalmente o desempenho térmico do substrato. Revestimentos de última geração reduzem o coeficiente de atrito e atuam como barreira térmica:
- Nitreto de Titânio e Alumínio (TiAlN): Excelente para aplicações gerais em aços e ferros fundidos, mantendo dureza a quente em temperaturas de até 800°C.
- Nitreto de Alumínio e Cromo (AlCrN): Apresenta altíssima estabilidade oxidation-resistant e dureza extrema, tornando-se a escolha ideal para corte a seco ou usinagem de aços de alta liga e inoxidáveis.
- Carboneto de Titânio e Nitreto (TiCN) ou DLC (Diamond-Like Carbon): Perfeitos para ligas não ferrosas, minimizando o atrito e impedindo a adesão de alumínio na calha da broca.
A Revolução da Refrigeração Interna
Em furações com profundidade superior a 3 vezes o diâmetro (3xD, 5xD, 8xD ou mais), a refrigeração externa por manguito flexível é ineficiente. A solução definitiva para manter a alta produtividade é o uso de brocas com canais internos de refrigeração. O fluido de corte (óleo solúvel sintético ou semi-sintético) é injetado diretamente na aresta de corte sob alta pressão.
Essa injeção pressurizada desempenha três papéis vitais: resfria instantaneamente a zona de cisalhamento, lubrifica a interface cavaco-ferramenta e força a expulsão contínua dos cavacos para fora do furo, eliminando a necessidade de ciclos de "pica-pau" (pecking cycle) e reduzindo o tempo de máquina parada. Para manter esses sistemas operando em alta capacidade sem oscilações de fluxo, o uso de componentes robustos na infraestrutura da máquina, como sistemas de tubos hidráulicos de alta pressão, garante que o fluido atinja a ponta da ferramenta na vazão e pressão exatas projetadas pela engenharia.
Rigidez do Sistema e Mitigação de Microvibrações
A melhor broca do mundo apresentará falha precoce se o sistema de fixação for instável. O batimento radial (runout ou TIR - Total Indicated Runout) deve ser mantido abaixo de 0,005 mm. Batimentos acentuados fazem com que apenas um dos lábios da broca remova a maior parte do material, gerando desbalanceamento de forças axiais, furos ovalizados, quebra de cantos e desgaste irregular.
Substituir mandris de castanha tradicionais ou pinças ER gastas por mandris hidráulicos ou suportes de expansão térmica (shrink-fit) aumenta drasticamente a rigidez do conjunto. Além disso, a estabilidade das fixações, dispositivos de usinagem e gabaritos no barramento da máquina é fundamental. Em manutenções preventivas do maquinário e dispositivos, o uso de soluções de travamento químico de alta performance como adesivos anaeróbicos industriais assegura que buchas de guia e parafusos de fixação não sofram afrouxamento decorrente da vibração harmônica do corte.
A segurança operacional e o manuseio das peças também desempenham papel crítico na produtividade global. Durante a troca de ferramentas aquecidas e a remoção manual de cavacos pontiagudos nas bancadas de preparação, a proteção dos operadores deve ser garantida com Equipamentos de Proteção Individual adequados, a exemplo do uso de luvas emborrachadas com alta aderência, prevenindo acidentes e garantindo agilidade no setup manual.
Diagnóstico de Falhas Comuns e Ações Corretivas no Chão de Fábrica
Identificar o padrão de desgaste da broca é a forma mais ágil de calibrar o processo e evitar refugos em massa. A tabela abaixo sintetiza os problemas mais frequentes e suas respectivas soluções:
- Desgaste Acelerado de Flanco: Causa: Velocidade de corte (Vc) muito alta ou dureza do material acima do especificado. Ação: Reduzir o RPM em 15-20% ou selecionar um revestimento com maior resistência térmica (ex: AlCrN).
- Lascação dos Cantos da Ponta: Causa: Batimento radial excessivo, falta de rigidez no setup ou avanço (fn) exagerado no momento de entrada na peça. Ação: Verificar a concentricidade do mandril e aplicar redução de avanço na entrada do furo.
- Aresta Postiça de Corte (BUE): Causa: Velocidade de corte muito baixa, refrigeração insuficiente ou falta de lubrificação. Ação: Aumentar a Vc, verificar a concentração do óleo solúvel e assegurar pressão de refrigeração interna.
- Quebra Longitudinal da Broca: Causa: Entupimento de cavacos no canal helicoidal devido a falha na quebra do cavaco ou falta de pressão do fluido. Ação: Modificar o avanço para ajustar a espessura do cavaco ou utilizar broca com canal polido/refrigeração interna.
O Caminho para a Produtividade Sustentável na Furação Industrial
Escolher a broca ideal não é uma decisão isolada, mas sim o alinhamento estratégico entre metalurgia da ferramenta, geometria de corte, parâmetros operacionais e estabilidade do equipamento. A transição de brocas convencionais de aço rápido para soluções avançadas de metal duro com refrigeração interna e revestimentos dedicados costuma proporcionar incrementos de produtividade superiores a 200% em termos de taxa de remoção de material, pagando o investimento inicial em questão de poucas semanas.
A Borplas Suprimentos Industriais atua como parceira técnica das principais indústrias, fornecendo não apenas consumíveis de altíssima qualidade, mas oferecendo suporte consultivo especializado para otimizar seus processos de fabricação. Entre em contato com a nossa equipe de engenharia comercial, realize um diagnóstico do seu chão de fábrica e descubra como reduzir seu Custo Por Furo aumentando a capacidade produtiva da sua empresa.
Outros Artigos
 Como escolher a broca ideal para o seu projeto
Descubra como escolher a broca certa para cada material e aumente a durabilidade das suas operações. Confira a linha premium disponível na Borplas hoje.
Leia mais Como escolher a broca certa para alta produtividade
Evite trocas constantes e falhas no acabamento. Conheça as melhores brocas do mercado para garantir furos precisos e maior vida útil aos seus projetos.
Leia mais Preços incríveis
 Envios Nacionais
 Compra Segura
 Compre com Confiança
 Suporte ao Cliente